



不锈钢棒材
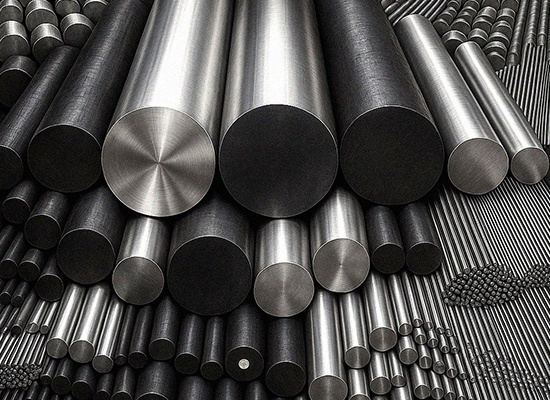
不锈钢棒材|全球工程与招采用货一站式解决方案
Stainless Steel Bars | One-Stop Global Sourcing for Engineering & Procurement (Commercial Edition)
一、产品概述与范围
1. Product Overview & Scope
• 供应形态:热轧黑皮、固溶酸洗(HRAP)、冷拉、剥皮、车光、磨光;圆钢、方钢、六角棒、扁棒;锻圆与机加工毛坯。
• 应用链路:机械加工件、泵轴和阀杆、法兰坯、紧固件坯、石化与海工设备部件、食品与制药设备构件、低温与高温工况部件。
• 供货长度:常规 3 米至 12 米,可按定尺供货;端部可提供倒角或锯切。
• 典型状态:固溶态、时效态(沉淀硬化钢),可按项目提供超声检测与精密公差。
二、标准矩阵(全球与国标)
2) Standards Matrix (Global & China)
• 通用总则:ASTM A484(不锈钢棒、坯、锻件通用要求),ISO 15510(不锈钢化学成分对照)。
• 棒材产品:ASTM A276(一般用途棒材与型材),ASME SA-276(锅炉与压力场景采用 ASME 代号),ASTM A479(压力设备与换热器用棒材),ASME SA-479(压力设备体系),ASTM A582(快切削不锈钢),ASTM A564(沉淀硬化不锈钢棒材与型材)。
• 欧标:EN 10088-3(不锈钢棒材与型材交货技术条件),EN 10272(压力设备用不锈钢棒材),EN 10250-4(不锈钢自由锻件)。
• 国标与日标:GB/T 1220(不锈钢棒),GB/T 20878(不锈钢化学成分),JIS G4303(不锈钢棒)。
• 试验与工艺:ASTM A370(力学),ASTM A262(奥氏体晶间腐蚀),ASTM A923(双相不锈钢),ASTM G48(点蚀与缝隙腐蚀),ASTM A967 与 ASTM A380(酸洗与钝化),ASTM E112(晶粒度),EN 10308 或 ASTM A388(棒材与锻件超声检测),EN 10204(材质证明 3.1 或 3.2)。
• 合规框架:PED(欧盟压力设备指令)项目按供应方合格声明与 MTC 配套;需要时提供第三方见证。
三、常用牌号矩阵(示例,不限于此)
3) Grade Matrix (Examples, not exhaustive)
• 奥氏体:304、304L、316、316L、321、347、310S、904L、254SMo(S31254)。
• 快切削:303、416(用于切削加工,不推荐焊接与强氯化物环境)。
• 铁素体:430、444。
• 马氏体:410、420、431。
• 双相与超级双相:2205(S32205)、2507(S32750、S32760)。
• 沉淀硬化:17-4PH(S17400,时效态 H900、H1025、H1150 等),15-5PH(S15500),13-8Mo(S13800)。
• 牌号标注建议:中文名称+UNS 或 EN 号,例如“2205(S32205,1.4462)”。
四、场景—材料—标准—尺寸快速映射(文字条目)
4) Quick Mapping: Service → Material → Standard → Size
• 化工通用介质与低氯环境:304L 或 316L;ASTM A276 或 A479;直径 8 毫米至 300 毫米;状态为固溶酸洗。
• 海水与高氯化物:2205 或 2507;ASTM A479/EN 10272;直径 10 毫米至 250 毫米;需做 ASTM A923 与 ASTM G48 抽检,磁导率与铁素体含量按图纸控制。
• 食品与制药设备:316L(受控硫)或 2205;ASTM A276;表面建议车光或磨光;内外表面酸洗钝化(ASTM A967 与 ASTM A380),可按洁净要求提供低铁污染加工与包装。
• 泵轴与阀杆、法兰坯:316L、2205、17-4PH;ASTM A479(压力场景)或 ASTM A564(沉淀硬化);直径 20 毫米至 350 毫米;直线度与超声检测按 EN 10308 或 ASTM A388 指定级别。
• 低温与深冷(液化天然气等):304L 或 316L;ASME SA-479;按项目温度补充冲击试验要求;长度定尺供货以减少焊接。
• 高温氧化与热循环:310S、347 或 321;ASTM A479;必要时约定晶粒度窗口(ASTM E112)。
• 高强度与耐磨部件:17-4PH、15-5PH、13-8Mo;ASTM A564;按 H900/H1025/H1150 等时效状态交货;机加工余量与变形控制在订货中明确。
五、规格与公差
5) Dimensions & Tolerances
• 直径范围:常规 6 毫米至 500 毫米(更大直径以锻圆与粗加工实现)。
• 长度:3 米、6 米、9 米、12 米及定尺;端部锯切或倒角。
• 公差与形位:按 ASTM A484 或 EN 10060(热轧圆钢外形与公差)、EN 10278(光亮棒公差)执行;可提供 ISO 286 h9、h10、h11 精度等级的剥皮或磨光棒;直线度目标通常不大于 1.5 毫米每米(项目可收紧)。
• 表面状态:黑皮、固溶酸洗、剥皮、车光、磨光;对关键密封或配合部位建议选磨光或车光并约定表面粗糙度。
六、制造与热处理
6) Manufacturing & Heat Treatment
• 工艺链:电炉或转炉+AOD 或 VOD 精炼 → 连铸坯或锭 → 加热与热轧/自由锻 → 固溶处理与快冷 → 矫直 → 剥皮/车光/磨光 → 防护与标识。
• 沉淀硬化钢:按 ASTM A564 指定时效制度(例如 H900、H1025、H1150),并在材质证明中记录热处理曲线。
• 双相与超级双相:控制相平衡,避免 σ 相与 χ 相析出;必要时提供铁素体含量报告。
七、质量与检测
7) Quality & Testing
• 化学成分:按订单牌号与 ISO 15510/GB/T 20878 对照;到货可做 PMI。
• 力学性能:按 ASTM A276、A479、A564、EN 10088-3 或 EN 10272 要求;必要时按 ASTM A370 实验方法执行。
• 腐蚀与相平衡:奥氏体按 ASTM A262;双相按 ASTM A923 与 ASTM G48;需要时控制磁导率(μr 要求)。
• 无损检测:重要轴类与压力用途按 EN 10308 或 ASTM A388 指定超声检测等级;对锻圆与大直径棒材可分区 UT。
• 文件与追溯:EN 10204 3.1 或 3.2 材质证明,热处理记录、检验报告,必要时提供第三方见证。
八、供货与包装
8) Supply & Packaging
• 标识:炉号、牌号、尺寸、状态、公差等级、执行标准与批次。
• 防护:端帽、干燥防锈油、缠膜与防潮纸;与碳钢分区防交叉污染。
• 物流:木方或钢托加固,防滑垫与绑扎带;海运显著湿热环境建议加装防锈气相纸。
九、订货要点(复制即可)
9) RFQ Checklist (Copy-Ready)
1. 场景与介质、温度与压力、是否压力设备用途。
2. 牌号与标准:示例“2205(S32205)按 ASTM A479,或 17-4PH 按 ASTM A564”。
3. 尺寸与精度:直径 × 长度,公差等级(如 ISO 286 h9 或按 EN 10278 精度),直线度上限,机加工余量。
4. 状态与表面:固溶酸洗、剥皮、车光或磨光;表面粗糙度要求。
5. 检测与验证:UT 级别(EN 10308 或 ASTM A388)、PMI、A262/A923/G48、晶粒度、磁导率。
6. 文件:EN 10204 3.1 或 3.2,热处理曲线、检测报告、TPI 名单(如需)。
7. 交付与包装:端部、标识、防锈、防潮、装卸与堆放要求;交期与分批计划。
十、风险清单(常见误区)
10) Risk Checklist (Common Pitfalls)
• 将 ASTM A276 错用于压力设备:压力体系应优先 ASME SA-479 或 ASTM A479。
• 在强氯化物工况选用 304 或 303:应改为 316L、2205 或更高合金,303 不适合焊接与氯化物环境。
• 未指明公差与直线度:轴类与配合件必须锁定精度等级与直线度。
• 双相未做 A923 与 G48:后续使用存在脆断与点蚀风险。
• 沉淀硬化未写时效制度:17-4PH、15-5PH 必须明确 H900/H1025/H1150 等。
• 未约定超声检测:大直径棒与关键轴件应按 EN 10308 或 ASTM A388 约定 UT 等级。
• 未写酸洗与钝化:卫生级或高洁净场景需按 ASTM A967 与 ASTM A380 完成并记录。
十一、代表性规格行(复制即可)
11) Representative Spec Lines (Copy-Paste)
• “不锈钢棒,ASTM A479,316L,直径 50 毫米 × 长度 6 米,固溶酸洗,剥皮车光,直线度 ≤ 1.5 毫米每米,EN 10204 3.1,UT 按 EN 10308 三级。”
• “不锈钢棒,ASTM A479,2205(S32205,1.4462),直径 80 毫米 × 长度 6 米,固溶酸洗,剥皮磨光,ASTM A923 方法 A/G48 方法 A 抽检,EN 10204 3.1。”
• “不锈钢棒,ASTM A564,17-4PH,状态 H1150,直径 60 毫米 × 长度 6 米,车光,UT 按 ASTM A388 等级约定,EN 10204 3.1。”
• “不锈钢棒,ASTM A276,904L,直径 40 毫米 × 长度 6 米,HRAP,酸洗钝化,表面光洁度项目化约定,EN 10204 3.1。”
不锈钢棒材(热轧棒 / 光亮棒 / 锻造棒)|技术版说明
1) 产品概述 | Overview
• 适用范围:不锈钢圆棒、方棒、六角棒的热轧棒(HR)、光亮棒(Bright:冷拉/剥皮/车削/无心磨/抛光)与锻造棒(Forged)。
• 主要行业:石油化工与压力设备、泵阀与流体、机械与汽车、食品与制药、造纸、矿机与冶金、海工与海水系统、电力与核常规岛等。
• 注意:压力用途优先采用 A479/EN 10272 等“压力用棒材”规范。
2) 标准体系 | Standards Matrix
通用/棒材:
• ASTM A276(不锈钢棒/型材)
• ASTM A479/A479M(锅炉与压力用途不锈钢棒/型材)
• ASTM A484/A484M(不锈钢/耐热钢棒、坯、锻件通用技术条件)
• EN 10088-3(不锈钢长材交货技术条件)
• EN 10272(压力用途不锈钢棒材)
• GB/T 1220(不锈钢棒材)
• JIS G4303(不锈钢棒)
光亮棒(Bright)尺寸公差:
• EN 10278(Bright products 尺寸与形状公差)
• ISO 286-2(h9/h10/h11、g6 等公差带,按图纸指定)
锻件无损检测:
• EN 10228-3 / ASTM A388(锻件超声检测 UT)
3) 材料体系 | Materials & Grades
• 奥氏体: 304/304L、316/316L、321、347/347H、310S、904L、254SMo(S31254)
• 铁素体: 430、439、444(按需)
• 马氏体: 410、420(按需)
• 双相/超级双相: 2205(S32205/31803)、2507(S32750/32760)
• 沉淀硬化: 17-4PH(S17400)、15-5PH(S15500)
• 易切削: 303、416(仅适合非焊接、非强腐蚀/氯化物场景)
压力用途:选 A479 / EN 10272 对应牌号。
双相钢:控制相平衡(铁素体一般 35–65%)、避免 σ 相;必要时做 ASTM A923、ASTM G48。
4) 尺寸、公差与制造路线尺寸分界
4.1 尺寸与形位(典型能力)
• 热轧圆棒(HR): Ø16–250 mm 为经济区间;部分产线可至 Ø280–350 mm(需执行 4.3 增补质控)。
• 锻造圆棒(Forged): Ø>250 mm 建议采用锻造;最大直径按项目与锻造厂能力(常见可达 Ø600–800 mm+)。
• 光亮棒(Bright): Ø2–100 mm(冷拉/剥皮/无心磨/抛光);更大直径可走“剥皮+磨光”。
• 长度: 2–6 m 常规,可定尺/倍尺;大直径锻件按锻造与热处理线能力协商。
• 直线度: 典型 ≤0.5 mm/m(可选 ≤0.25 mm/m)。
• 表面粗糙度: 无心磨 Ra ≤0.8 µm;精抛光可按图纸更严。
• 公差: Bright 依 EN 10278 / ISO 286-2(如 h9/h10/h11、g6);HR/Forged 依 ASTM A484 与供方尺寸表。
4.2 制造路线与尺寸分界(工程基线)
• 通用分界:
• 热轧(HR):Ø16–250 mm 常规;
• 锻造(Forged):Ø>250 mm 默认采用锻造。
• 关键用途强制切换:
• 对承压部件、法兰坯、重载旋转轴,当 Ø≥200 mm 时优先锻造;除非供方以数据包证明热轧方案在低倍/致密度/UT/疲劳方面等效或更优并获得书面放行。
4.3 超大热轧的增补质控(当 HR > Ø250 mm)
供方需提交并通过买方放行:
1. UT 等级: 按 EN 10308 或 SEP 1921 指定级别;
2. 低倍/中心致密度: GB/T 226 / ASTM E381 宏观腐蚀照片与评级,中心缩孔/偏析满足项目限值;
3. 洁净度/夹杂: ASTM E45 或供方方法,满足项目指标;
4. 各向异性: 径/轴向抽样力学对比;
5. 双相/PH 相控制: Duplex Ferrite 35–65%,ASTM A923(A/B/C) 与 ASTM G48;PH 钢按指定时效状态验证。
4.4 锻造最小总变形比
• 奥氏体≥3:1;双相/PH 建议 ≥3.5–4:1(截面或体积累计变形比)。
• 在 MTC/附页中标注坯→成品的变形路线与累计变形比。
5) 制造与热处理 | Manufacturing & HT
• 制造路线: 热轧、自由锻/轧制锻、冷拉、剥皮/车削、无心磨、抛光。
• 热处理:
• 奥氏体/双相:固溶(典型 ≥1040 °C 快冷;双相控制相平衡与 σ 相)。
• PH 系:供货态可为固溶或时效(H900/H1025/H1150 等),按图纸指定;
• 消应力:按图纸/项目要求。
• 表面: HR 黑皮或 HRAP;Bright:冷拉/剥皮/车削/磨光/抛光;端部平头、倒角或车口。
6) 质量与检测 | QA/QC
• 化学 & PMI: 炉前/成品光谱,批批 PMI;关键元素(C、S、P、N、Mo、Cu、Nb、Ti)按牌号与用途控制。
• 力学: 常温拉伸、硬度(HB/HRC),必要时低温冲击(如 −20/−40 °C)。
• 尺寸形位: 直径/公差、直线度、椭圆度、长度、端部质量。
• 无损:
• 棒材 UT:EN 10308 或 SEP 1921 指定级别;
• 锻件 UT:EN 10228-3 / ASTM A388;
• 表面探伤:涡流/漏磁/渗透/磁粉(按协议)。
• 腐蚀/相控制(按需):
• 奥氏体 IGC:ASTM A262(E 法);
• 双相:ASTM A923(A/B/C)、ASTM G48(Method A/C)与 Ferrite %;
• 文件: EN 10204 3.1/3.2,热处理曲线、UT 原始记录、宏观腐蚀照片(如要求)。
7) 典型应用 → 选材指引
• 常规耐蚀与机加件:304/304L、316/316L(阀杆、泵轴、轴套、结构件)。
• 高氯/海水/海工:2205/2507;轴类/法兰坯优先锻造;必要时做 G48。
• 高温氧化/热端:321/347(H)、310S(护件/支撑/高温轴);按温区校核。
• 食品/制药:316L Bright(抛光 Ra/洁净度按 URS);避免易切削钢。
• 重载旋转轴:316L/2205 锻造棒(Ø≥200 mm 强制);UT 高等级 + 宏观致密。
• 高强 PH:17-4PH/15-5PH(按 H900/H1025/H1150 供货态与时效尺寸变化评估)。
• 易切削:303/416(不用于焊接/氯化物/强腐蚀)。
8) 订货要点 | Ordering Checklist
1. 产品形态:HR / Bright(冷拉/剥皮/磨光/抛光)/ Forged。
2. 标准+牌号:如 ASTM A479 316L(压力)、ASTM A276 316L(通用)、EN 10272 1.4404、GB/T 1220 06Cr19Ni10、ASTM A564 17-4PH。
3. 尺寸:Ø × 长度;Bright 公差带(h9/h10/h11/g6);直线度目标;端部(平头/倒角/车口)。
4. 制造路线与分界:Ø>250 mm 默认锻造;若 HR>Ø250 mm → 提供 EN 10308/SEP 1921 UT 等级 + GB/T 226/ASTM E381 低倍 等“扩展能力包”;Ø≥200 mm 承压/重载旋转 → 优先锻造。
5. 热处理:固溶/时效(H900/H1025…)/消应力。
6. 质控:UT 等级、宏观腐蚀、洁净度(E45)、Duplex A923/G48、Ferrite %。
7. 表面:HR/HRAP/冷拉/剥皮/磨光/抛光;目标 Ra。
8. 文件:EN 10204 3.1/3.2,PMI,HT 曲线,UT 原始记录,宏观腐蚀照片(如需),第三方见证(ABS/LR/DNV/BV/TÜV/SGS)。
9. 包装:端部保护、VCI、防潮、防碰伤、标签(牌号/炉批/尺寸/重量)。
9) 风险与误区清单 | Risks & Pitfalls
• 以 A276 作为压力用棒材使用(应选 A479 / EN 10272)。
• 大直径仍用普通热轧且未做低倍/UT(Ø>250 mm 不推荐 HR;坚持需按 4.3)。
• Ø≥200 mm 的承压/重载旋转轴仍用 HR(应优先锻造)。
• 双相未做 A923/G48 或相平衡失控。
• PH 供货态未明确(H900/H1025/H1150 机械与尺寸稳定性差异大)。
• 303/416 易切削钢误用于焊接/氯化物/强腐蚀场景。
• Bright 棒残余应力未管理,后续切削/磨削“翘曲”。
• 未明确直线度/公差/Ra,导致装配卡滞与振动。
10) 交付与包装 | Delivery & Packing
• HR/Forged:干态或轻防锈油,端部保护,木箱/钢托。
• Bright:无纺布/薄膜包覆 + VCI,独立隔离防擦伤。
• 标识:牌号、标准、尺寸、公差带、长度、热号/批号、重量、制造路线(HR/Forged)与热处理状态;随附 EN 10204 3.1/3.2。
附:示例规格行(可直接复用)
• 泵轴(海工):
锻造棒,ASTM A479 S32205,Ø220 × 6000 mm,UT 按 EN 10228-3(按项目等级),Ferrite 35–60%,ASTM A923 + G48A 通过,CMTR 3.2。
• 压力法兰坯:
锻造棒,ASTM A479 316L,Ø280 × 3000 mm,总变形比 ≥3:1,UT 按 ASTM A388(等级按规范),低倍按 GB/T 226 合格,CMTR 3.1。
• 精密轴类(食品):
光亮棒,EN 10088-3 1.4404,Ø25 × 3000 mm,h9,直线度 ≤0.25 mm/m,无心磨 Ra ≤0.6 µm,ASTM A262-E 通过,CMTR 3.1。
实施要点(摘要):≤Ø250 mm 用热轧,>Ø250 mm 用锻造;Ø≥200 mm 的承压/重载旋转轴优先锻造;若 HR 放大到 Ø280–350 mm,必须提交 UT(EN 10308/SEP 1921)、低倍(GB/T 226/ASTM E381)、洁净度与相控制的扩展质控包。
标签: